Een complete gids voor het productieproces van sieraden in 2026
- Geschreven door Provence Team
- Bijgewerkt op 26 juni 2026
Inhoudsopgave
Elke ring, hanger en armband die in een vitrine belandt, is al door meer dan een dozijn paar bekwame handen gegaan. Een afgewerkt sieraad is het eindresultaat van een reeks stappen die begint met een schets en eindigt met een laatste inspectie onder fel licht. Wat daartussen gebeurt, bepaalt alles over hoe het sieraad eruitziet, hoe het draagt en hoe lang het meegaat.
Deze gids beschrijft het complete productieproces van sieraden zoals het er in de praktijk aan toegaat: ontwerp, gieten, zetten, afwerking en kwaliteitscontrole. We behandelen ook een aspect dat in de meeste gidsen wordt overgeslagen: hoe het productiemodel van een sieraad (eigen fabriek, uitbestede onderaannemer of onafhankelijk atelier) van invloed is op wat je uiteindelijk ontvangt, en waar je op moet letten als je sieraden voor je eigen merk inkoopt in plaats van een kant-en-klaar product te kopen.
Provence Jewellery is een OEM/ODM-fabrikant van fijne sieraden met een productielocatie in China en klantgerichte teams in Maleisië, Singapore en de Verenigde Staten. We zijn aanwezig op JCK Las Vegas en werken dagelijks samen met zowel detailhandelaren als groothandelspartners. De onderstaande stappen beschrijven hoe het proces in de branche doorgaans verloopt, geïllustreerd met de praktijkervaringen die we zelf op onze beursvloer tegenkomen.
In deze handleiding:
- De 13 stappen van sieradenproductie
- Duurzaamheid en traceerbaarheid in de moderne maakindustrie
- Eigen fabriek versus uitbestede productie versus kleine werkplaats
- Hoe kies je een sieradenfabrikant?
- Productietijdlijnen en de factoren die daarop van invloed zijn
- Veelgestelde vragen
De 13 stappen van sieradenproductie
Moderne fijne sieraden worden vervaardigd met een combinatie van eeuwenoude metaalbewerkingstechnieken en computergestuurde precisie. Hieronder vindt u het complete proces, stap voor stap.
Stap 1: Ontwerp en conceptschetsen
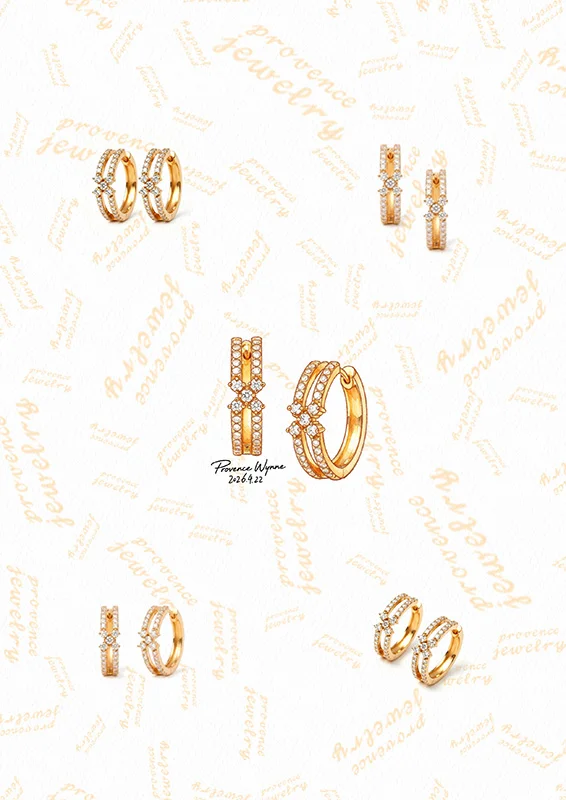
Elk sieraad begint met een idee, meestal een handgetekende schets of een ruw digitaal concept dat het silhouet, de verhoudingen en de plaatsing van de steen vastlegt voordat er aan het technische werk wordt begonnen. In deze fase houdt de ontwerper zich bezig met zowel de draagbaarheid als de uitstraling: hoe een ring om de hand zal zitten, hoe een hanger het licht zal vangen, hoe een zetting de centrale steen jarenlang stevig op zijn plaats zal houden, ook bij dagelijks gebruik.
Stap 2: CAD (Computerondersteund ontwerp)
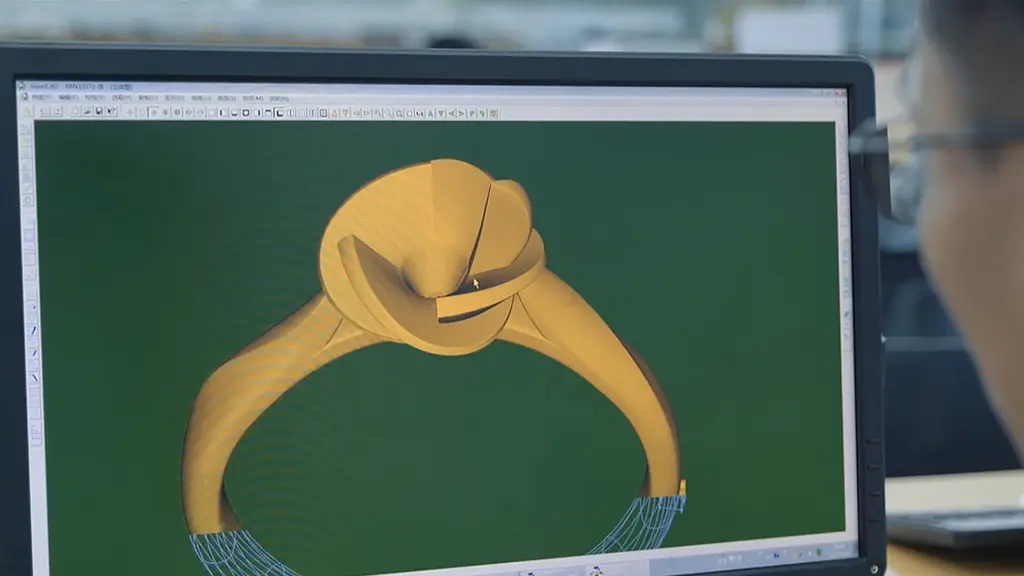
De handgetekende schets wordt met behulp van CAD-software omgezet in een nauwkeurig 3D-model. Hierin worden exacte afmetingen, poothoeken, metaalgewicht en steenafmetingen vastgelegd. Een goed CAD-bestand vervult twee functies tegelijk: het laat de klant een fotorealistische weergave van het eindproduct zien voordat er ook maar één gram metaal is gebruikt, en het genereert het bestand dat de machines in het productieproces zullen gebruiken om het model fysiek te vervaardigen.
Perspectief van de fabrikant
CAD is ook de plek waar kosten en haalbaarheid al in een vroeg stadium worden opgespoord. Een ervaren CAD-technicus zal bijvoorbeeld signaleren dat de dikte van de pootjes te dun is om een steen stevig vast te houden, of dat een ontwerpelement het gietproces niet zal overleven, lang voordat de productie begint. Dit bespaart zowel tijd als materiaal.
Stap 3: 3D-printen met was of hars
Het CAD-bestand wordt naar een 3D-printer gestuurd die laagje voor laagje een fysiek model van was of hars opbouwt, of in sommige gevallen naar een CNC-freesmachine die het model uit een massief wasblok frest. Dit model is een exacte fysieke kopie van het digitale ontwerp en dient als mal voor het gieten. Voor sommige speciale en unieke stukken wordt nog steeds met de hand een wasmodel gebruikt, maar de overgrote meerderheid van de sieraden die tegenwoordig in serie worden geproduceerd, begint met een geprint model.
Stap 4: Het in elkaar zetten van de wasboom
Meerdere wasmodellen worden aan een centrale wasstengel bevestigd, meestal onder een hoek van 45 graden, om zo een zogenaamde wasboom te vormen. Lichtere, meer delicate stukken worden bovenaan de boom geplaatst, terwijl zwaardere stukken zich aan de basis bevinden. Deze stap is puur bedoeld om de productie efficiënter te maken: hierdoor kunnen tientallen stukken in één keer worden gegoten in plaats van één voor één.
Stap 5: Investeren in de boom
De voltooide wasboom wordt in een stalen mal geplaatst en er wordt onder vacuüm een gipsachtig gietmateriaal omheen gegoten om luchtbellen te verwijderen. Zodra het gietmateriaal is uitgehard, vormt het een solide mal waarin de wasboom volledig is ingesloten.
Stap 6: Burnout
De gietvorm wordt in een oven geplaatst en in fasen verhit, eerst langzaam en dan tot een hoge temperatuur, totdat de was erin smelt en volledig wegbrandt. Wat overblijft is een holle ruimte in de uitgeharde gietvorm, in de exacte vorm van elk onderdeel van de gietboom. Dit is de oorsprong van de term "verlorenwasgieten" – het wasmodel wordt in dit proces opgeofferd.
Stap 7: Gieten
Gesmolten metaal – goud, zilver, platina of een palladiumlegering – wordt in de nog hete mal gegoten of geïnjecteerd, meestal met behulp van vacuüm of centrifugale kracht om ervoor te zorgen dat het elke holte gelijkmatig bereikt. Het metaal koelt af en stolt tot de exacte vorm van de oorspronkelijke wasmal. Dit wordt algemeen beschouwd als de technisch meest veeleisende fase van het hele proces, aangezien onjuiste temperaturen of timing porositeit of onvolledige vullingen kunnen veroorzaken.
Perspectief van de fabrikant
De gietkwaliteit is een van de duidelijkste indicatoren van de ervaring van een fabrikant. Porositeit, putjes of ongelijkmatige vullingen in dit stadium kunnen niet volledig worden verborgen door later te polijsten; ze moeten bij de bron worden voorkomen. Daarom wordt het gieten doorgaans uitgevoerd door de meest ervaren technici op de productievloer.
Stap 8: Reinigen en slijpen
Nadat de gietvorm is verwijderd, wordt de metalen gietboom gereinigd van gipsresten, meestal in een ultrasoonbad of een zuurbad. Vervolgens wordt elk stuk uit de boom gesneden en wordt het ruwe uiteinde dat overblijft gladgeslepen. In dit stadium bestaat het sieraad als een ruwe metalen gietvorm die lijkt op het uiteindelijke product, maar nog aanzienlijke verfijning nodig heeft.
Stap 9: Fabricage, montage en solderen
Onderdelen die niet uit één stuk gegoten zijn – sluitingen, scharnieren, meerdelige zettingen – worden hier met elkaar verbonden door middel van solderen of laserlassen. Laserlassen is de voorkeursmethode geworden voor hoogwaardige productie, omdat het metaal smelt zonder een zichtbare soldeernaad achter te laten of het risico te lopen op hitteschade aan nabijgelegen edelstenen. Traditioneel solderen wordt echter nog steeds standaard gebruikt voor veel fabricagetaken.
Stap 10: Het zetten van de stenen
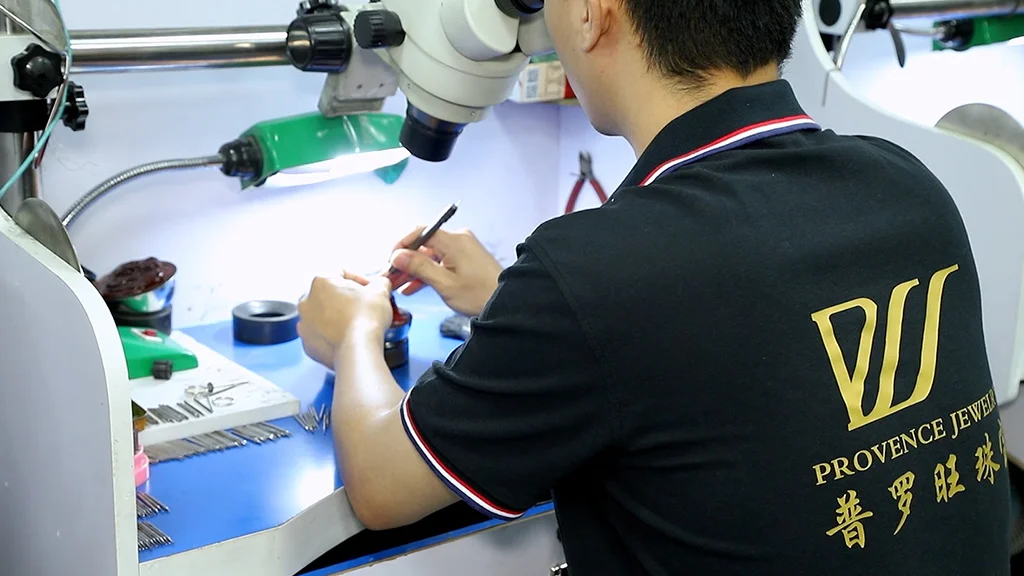
Edelstenen worden in hun zetting geplaatst met behulp van technieken die zijn afgestemd op het ontwerp en de steen – zoals klauwzetting, bezelzetting, pavézetting, kanaalzetting of onzichtbare zetting. De edelsteenzetter slijpt een precieze uitsparing voor elke steen, positioneert deze en zet hem vast door metaal tegen de rand van de steen te drukken en te polijsten. Deze stap vereist zowel een vaste hand als een microscoop, aangezien een afwijking van een fractie van een millimeter met het blote oog zichtbaar is in het uiteindelijke sieraad.
Stap 11: Voorpolijsten en polijsten
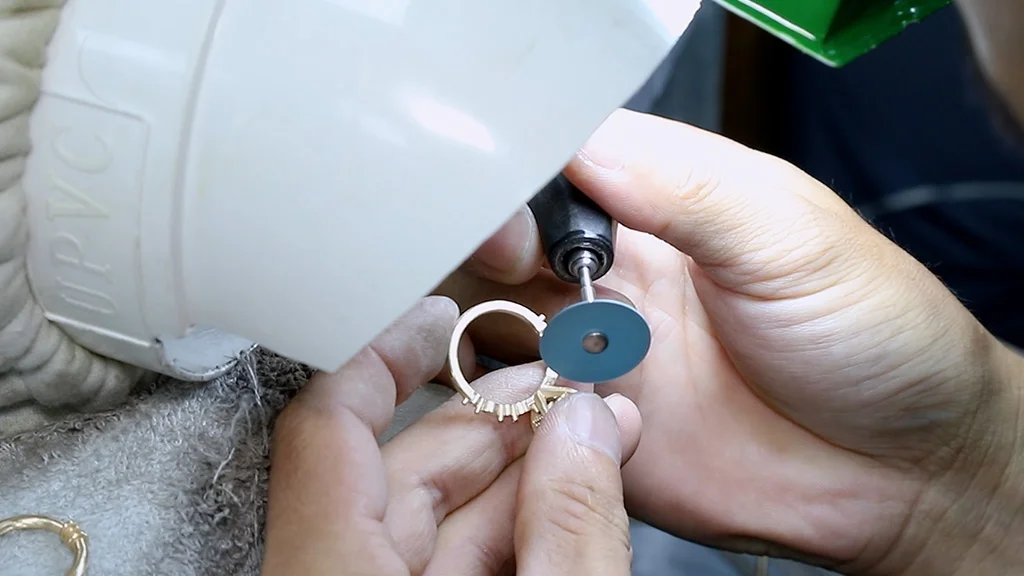
Voordat de stenen worden gezet, ondergaat het sieraad doorgaans een voorpolijsting (vaak in een trommel) om oppervlakken glad te maken die moeilijk bereikbaar zijn zodra de edelstenen zijn geplaatst. Na het zetten van de stenen wordt het metaal met de hand gepolijst op een polijstschijf om het volledig te laten glanzen en eventuele gereedschapssporen van eerdere stappen te verwijderen.
Stap 12: Rhodiumplating of oppervlakteafwerking
Bij witgouden sieraden wordt een dunne laag rhodium – een helderwit, sterk reflecterend metaal uit de platinagroep – op het oppervlak aangebracht door middel van galvanisatie. Dit geeft het sieraad zijn kenmerkende helderwitte afwerking en extra krasbestendigheid, omdat witgoud in zijn natuurlijke gelegeerde staat Het heeft een subtiele warme tint. Geel- en roségouden stukken kunnen daarentegen ook andere oppervlakteafwerkingen krijgen, zoals een geborstelde, matte of Florentijnse textuur, afhankelijk van het ontwerp.
Stap 13: Kwaliteitscontrole en verpakking
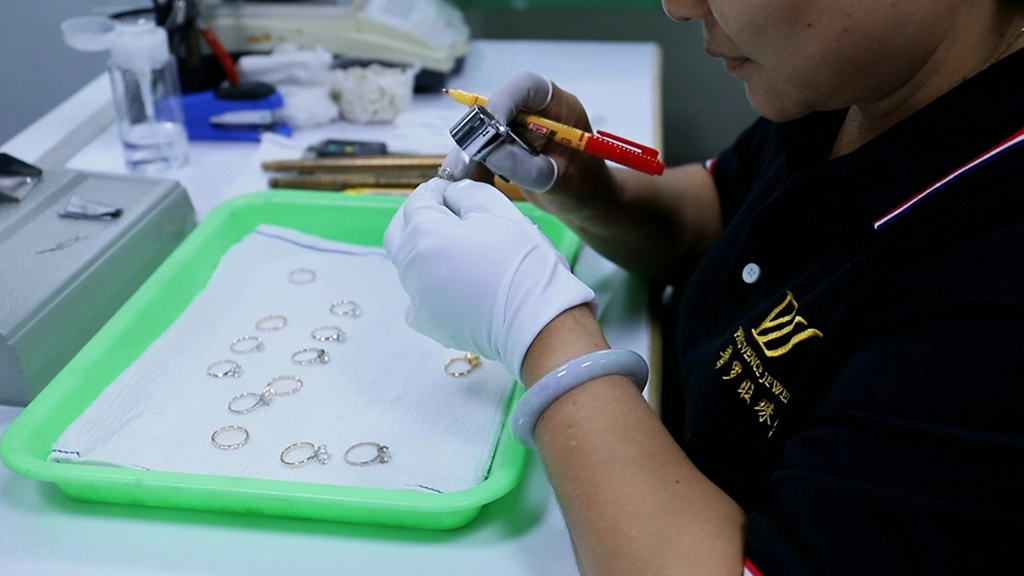
De laatste fase omvat drie controles: meting (verificatie van de ringmaat, het steengewicht en de metaalzuiverheid aan de hand van de originele specificaties), visuele inspectie (controle op krassen, losse stenen of afwerkingsdefecten) en mechanische inspectie (controle of de zettingen, sluitingen en verbindingen stevig vastzitten bij normaal gebruik). Voor sieraden die bestemd zijn voor de groothandel of export, omvat deze fase ook het aanbrengen van keurmerken, zuiverheidsstempels en het voorbereiden van de documentatie – certificaten, beoordelingsrapporten en douaneformulieren – die een retailpartner aan de andere kant nodig heeft.
Perspectief van de fabrikant
Bij deze laatste stap wordt het verschil tussen een informele werkplaats en een exportklare fabriek duidelijk. Een koper die voor zijn eigen merk inkoopt, moet specifiek navragen welke documentatie bij elke zending hoort, aangezien onvolledige papieren een van de meest voorkomende oorzaken van vertragingen bij de douane zijn.
Duurzaamheid en traceerbaarheid in de moderne sieradenproductie
De herkomst van materialen is net zo belangrijk geworden in het productieproces als het gieten of zetten van stenen. Gerecycled goud en zilver vormen nu een aanzienlijk deel van het metaal dat in sieraden wordt gebruikt. Ze bieden dezelfde verwerkingseigenschappen en afwerkingskwaliteit als nieuw gewonnen metaal, terwijl de milieubelasting van de winning wordt verminderd.
Voor kopers en merken die specifiek actief zijn op de EU-markt, is documentatie over herkomst meer dan alleen een marketingtruc geworden. Rapportageverplichtingen met betrekking tot CO2-uitstoot en due diligence in de toeleveringsketen worden steeds relevanter voor fabrikanten die metaal en eindproducten importeren in de EU, en voor organisaties zoals de Raad voor Verantwoord Sieradenmaken Een erkend kader bieden voor het verifiëren van ethische en traceerbare herkomst in de gehele toeleveringsketen.
Vraag bij de beoordeling van een fabrikant duidelijk waar het metaal vandaan komt, of er gerecycled materiaal wordt gebruikt en of ze documentatie kunnen overleggen in plaats van een algemene claim over duurzaamheid. Controleerbare herkomst is steeds vaker een basisvereiste in plaats van een extraatje.
Eigen fabriek versus uitbestede productie versus kleine werkplaats
Dezelfde ring kan afkomstig zijn van zeer verschillende productieprocessen, en de gebruikte processen hebben een grotere invloed op de kwaliteitsconsistentie, de levertijden en de kosten dan de meeste kopers beseffen.
|
Eigen fabriek |
Uitbestede / Handelsonderneming. |
Kleine werkplaats |
|
|---|---|---|---|
|
Kwaliteitsconsistentie |
Hoog — directe controle over elke fase |
Variabel — afhankelijk van de onderaannemer |
Sterk gericht op kleine batches, lastiger op te schalen. |
|
MOQ-flexibiliteit |
Matig tot laag, afhankelijk van de configuratie. |
Vaak lage prijzen (fungeert als wederverkoper) |
Zeer laag, maar beperkte capaciteit |
|
Levertijden |
Voorspelbaar, fabrieksmatig gecontroleerd |
Voeg een extra laag communicatievertraging toe. |
Rustig aan, maar niet te hard. |
|
Aanpassing |
Volledige CAD/CAM- en prototypingfaciliteiten in eigen huis. |
Beperkt tot wat de onderaannemer aanbiedt. |
Hoog voor eenmalige projecten, laag voor herhaalbare series. |
|
Kosten op schaal |
Het meest concurrerend bij middelgrote tot grote volumes. |
Door de tussenpersoon toegevoegde opmaak |
Hoogste kosten per eenheid bij volume |
|
Traceerbaarheid |
Volledig inzicht in inkoop en processen |
Vaak ondoorzichtig |
Dat hangt af van de individuele maker. |
Een eigen fabriek – waar CAD, gieten, zetten en afwerken onder één dak plaatsvinden – biedt over het algemeen de meeste consistentie en de duidelijkste traceerbaarheid, omdat elke fase zichtbaar is voor hetzelfde managementteam. Een uitbestedingsmodel of een model met een handelsonderneming kan lage minimumafnames en een breed assortiment bieden, maar voegt een extra laag communicatie en kwaliteitscontrole toe tussen het merk en de daadwerkelijke productie. Kleine werkplaatsen blinken uit in unieke of kleinschalige maatwerkproducten, maar zijn doorgaans niet ingericht voor consistente herhaalproductie op grote schaal.
Hoe kies je een sieradenfabrikant?
Of je nu een sieradenmerk lanceert, een private label-lijn uitbreidt of inkoopt voor een retailbedrijf, de fabrikant die je kiest heeft een grotere impact op het eindresultaat dan bijna elke andere beslissing in het proces. Hieronder lees je waar je op moet letten voordat je een bestelling plaatst.
Productiemogelijkheden en -uitrusting
Vraag of het ontwerp, het gieten, het plaatsen en de afwerking intern plaatsvinden of dat er in een van de fasen sprake is van uitbesteding. Een fabrikant die het volledige proces van begin tot eind beheert, kan doorgaans consistentie en levertijden betrouwbaarder garanderen dan een fabrikant die met meerdere externe leveranciers samenwerkt.
Minimale bestelhoeveelheden en monsterproces
Bevestig de minimale bestelhoeveelheden (MOQ's) vooraf en vraag om het productieproces van de proefmonsters te zien voordat u een productieorder plaatst. Een fabrikant die binnen een redelijke termijn een nauwkeurig proefmonster kan leveren, geeft daarmee aan dat het productieproces van CAD tot gieten goed onder controle is.
Certificeringen en materiaalinkoop
Vraag naar de normen voor metaalzuiverheid, keurmerkprocedures en edelsteencertificeringen waarmee ze werken, en of ze de herkomst van hun metalen en stenen kunnen documenteren. Dit is vooral belangrijk voor merken die actief zijn op markten met keurmerkvereisten of duurzaamheidseisen, zoals het Verenigd Koninkrijk en de EU.
Communicatie en levertijden
Tijdzones en taal kunnen ofwel naar de achtergrond verdwijnen, ofwel een constante bron van wrijving worden. Vraag hoe de dagelijkse communicatie verloopt, wie uw contactpersoon is en vraag naar een realistische levertijd voor zowel samples als volledige productieruns – niet zomaar een schatting in het beste geval.
Bescherming van intellectueel eigendom
Als u originele ontwerpen aan een fabrikant levert, vraag dan direct hoe zij omgaan met ontwerpexclusiviteit en of uw CAD-bestanden en ontwerpen beschermd zijn tegen reproductie voor andere klanten.
Aanwezigheid op beurzen en reputatie in de branche
Een fabrikant die exposeert op erkende vakbeurzen – JCK Las Vegas is de meest prominente op de Amerikaanse markt – is doorgaans doorgelicht door de organisatoren en presenteert zijn producten jaarlijks aan geïnformeerde kopers, wat een redelijke indicator is voor de positie van het bedrijf in de branche.
Productietijdlijnen en wat deze beïnvloedt
De productie van een enkel op maat gemaakt sieraad, van het definitieve CAD-bestand tot het uiteindelijke product, duurt doorgaans enkele dagen tot meerdere weken, afhankelijk van de complexiteit. Factoren die de doorlooptijd verlengen zijn onder andere ingewikkeld steenzetten, meerdere fabricageonderdelen die geassembleerd moeten worden, wachttijden voor het rhodiumplateren en eventuele revisierondes na het eerste prototype. Massaproductie of groothandelsproductie volgt een geheel andere tijdlijn, omdat het gieten, zetten en afwerken in batches kan worden uitgevoerd. Dit vereist echter wel een langere doorlooptijd voor de goedkeuring van het prototype voordat de volledige productie van start gaat. Kopers die rekening houden met een lanceringsdatum of een specifiek verkoopseizoen, moeten ten minste één revisieronde voor het prototype inplannen.
Veelgestelde vragen
De productie van één enkel stuk duurt doorgaans enkele dagen tot meerdere weken, van het definitieve ontwerp tot de uiteindelijke afwerking, afhankelijk van de complexiteit van de vormgeving en de vereiste afwerking. Massaproductie duurt langer om op gang te komen (vanwege het maken van monsters en goedkeuringen), maar wordt per stuk efficiënter zodra de gietvormen en de batchafwerking in gang zijn gezet.
Bij gieten wordt een werkstuk gemaakt door gesmolten metaal in een mal te gieten die is gemaakt van een wasmodel, waardoor de vorm in één keer ontstaat. Bij fabricage wordt een werkstuk direct gemaakt van metaal of voorgefabriceerde onderdelen die door middel van solderen of lassen aan elkaar worden bevestigd. Veel afgewerkte werkstukken gebruiken een combinatie van beide technieken.
Ja. Gieten met de verlorenwasmethode is nog steeds de standaardmethode voor de meeste sieradenproductie, hoewel de wasmodellen zelf tegenwoordig meestal met CAD en 3D-printing worden gemaakt in plaats van met de hand te worden gesneden, zoals traditioneel het geval was.
Vraag in ieder geval naar hun minimale bestelhoeveelheid, levertijd voor monsters, materiaalleveranciers en certificeringen, wie elke productiefase beheert en welke documentatie bij een voltooide bestelling wordt geleverd. Een fabrikant die deze vragen duidelijk en specifiek beantwoordt, is over het algemeen een goede partner om mee samen te werken.
Gerecycled goud is, eenmaal geraffineerd tot dezelfde zuiverheidsnorm, chemisch identiek aan nieuw gewonnen goud en gedraagt zich op dezelfde manier bij het gieten, zetten en afwerken. Het verschil zit hem volledig in de herkomst, niet in de eigenschappen van het eindproduct.
Witgoud is een legering van geelgoud gemengd met witte metalen, waardoor het een bleke tint heeft in plaats van een echt helderwit. Door rhodiumplating wordt een dunne, sterk reflecterende laag rhodium over het oppervlak aangebracht om de helderwitte afwerking te verkrijgen die de meeste kopers verwachten, en het biedt tevens krasbestendigheid.